


Bir SMC sıkıştırmalı kalıplama presinin seçilmesi, yalnızca mevcut bütçe dahilinde en büyük makineyi seçmek meselesi değildir.
A 500 ton, 1000 ton ve 2000 tonluk SMC pres hepsi benzer basınçlı kalıplama prensiplerini kullanabilir, ancak çok farklı kalıp boyutlarını, öngörülen kalıplama alanlarını, üretim gereksinimlerini ve parça geometrilerini desteklerler.
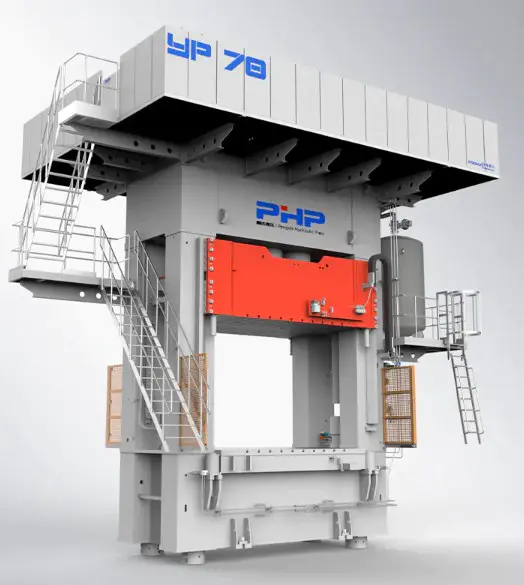
Anahtar soru “Hangi baskı makinesi daha büyük?” değil. değil, “Gerçek parça ve kalıp ne kadar kullanılabilir kalıplama kuvveti gerektiriyor?”
1. 500 Ton, 1000 Ton veya 2000 Ton Ne Demektir?
Pres tonajı, hidrolik presin basınçlı kalıplama sırasında uygulayabileceği maksimum kuvveti ifade eder.
500 ton
Yaklaşık. 4.903kN
Genellikle nispeten küçük ila orta SMC kalıpları ve daha düşük öngörülen kalıplama alanları için düşünülür.
1000 ton
Yaklaşık. 9.807kN
Orta ve büyük SMC parçaları ve kalıpları için daha geniş bir üretim alanı sağlar.
2000T
Yaklaşık. 19.613kN
Büyük öngörülen alanlar, ağır aletler veya yüksek kalıplama kuvveti gereksinimlerinin daha büyük ekipmanı gerektirdiği durumlarda kullanılır.
Gerekli Baskı Kuvveti = Öngörülen Kalıplama Alanı × Gerekli Kalıplama Basıncı
Nominal pres tonajı seçilmeden önce kuvvet hesaplanmalıdır.
Örneğin, bir SMC bileşeninin öngörülen alanına sahip olduğunu varsayalım. 0,60 m² ve doğrulanmış bir kalıplama basıncı gerektirir 10MPa .
0,60 m² × 10 MPa = 6 MN
6.000 kN ÷ 9,80665 ≈ 612 metrik ton-kuvvet
Bu örnekte, nominal 500 tonluk bir pres yeterli teorik kuvveti sağlamazken, 1000 tonluk bir makine çok daha fazla kapasite sağlayacaktır.
Önemli: Tam olarak teorik minimum düzeyde bir pres seçmeyin. Gerçek mühendislik seçiminde proses marjı, kalıp geometrisi, eşit olmayan yükleme, basınç kayıpları ve gelecekteki ürünler de dikkate alınmalıdır.
2. 500 Ton vs 1000 Ton vs 2000 Ton: Hızlı Karşılaştırma
| Basın Boyutu | Yaklaşık. Maksimum Kuvvet | Genel Konumlandırma | Tipik Seçim Nedeni |
| 500 Ton | 4.903kN | Küçük ve orta ölçekli SMC bileşenleri | Daha düşük öngörülen alan, daha küçük kalıplar ve daha düşük sermaye gereksinimi |
| 1000 Ton | 9.807kN | Orta ila daha büyük bileşenler | Daha fazla üretim esnekliği ve daha yüksek kuvvet gereksinimleri |
| 2000 Ton | 19.613kN | Geniş alanlı ve yüksek kuvvetli bileşenler | Büyük kalıplar, daha büyük öngörülen alanlar ve ağır hizmet tipi kalıplama uygulamaları |
Bu kategoriler yalnızca genel yönergelerdir. Yüksek basınçta işlenen kompakt ancak karmaşık bir bileşen, düşük basınçta kalıplanmış fiziksel olarak daha büyük bir düz panelden daha fazla baskı kuvveti gerektirebilir.
Parça boyutları tek başına asla pres tonajını belirlememelidir. Öngörülen alan ve gerekli kalıplama basıncı çok daha faydalı mühendislik girdileridir.
3. Her Pres Ne Kadar Öngörülen Alanı İşleyebilir?
Farklı pres kapasitelerini karşılaştırmanın yararlı bir yolu, aynı kalıplama basıncında teorik olarak öngörülen kalıplama alanını hesaplamaktır.
10 MPa Kalıplama Basıncında Örnek
| Pres Kapasitesi | Teorik Öngörülen Alan |
| 500 Ton | Yaklaşık 0,49 m² |
| 1000 Ton | Yaklaşık 0,98 m² |
| 2000 Ton | Yaklaşık 1,96 m² |
14 MPa Kalıplama Basıncında Örnek
| Pres Kapasitesi | Teorik Öngörülen Alan |
| 500 Ton | Yaklaşık 0,35 m² |
| 1000 Ton | Yaklaşık 0,70 m² |
| 2000 Ton | Yaklaşık 1,40 m² |
Bu rakamlar önerilen makine limitlerinden ziyade teorik hesaplama örnekleridir. Gerçek kalıplar nervürler, ekler, çoklu boşluklar, asimetrik akış yolları ve eşit olmayan yüklemeler içerebilir.
4. 500 Tonluk SMC Pres Ne Zaman İyi Bir Seçimdir?
500 tonluk bir hidrolik pres, gerekli kalıplama kuvveti, kalıp boyutu ve öngörülen alanın rahatça çalışma aralığı içinde kalması durumunda ekonomik bir çözüm olabilir.
Olası Uygulamalar
- daha küçük elektrik muhafazaları;
- kompozit ekipman kapakları;
- küçük erişim panelleri;
- kompakt otomotiv kompozit parçaları;
- endüstriyel konutlar;
- daha küçük BMC ve SMC kalıplanmış parçalar.
500 Tonluk Presin Avantajları
- Daha düşük başlangıç ekipmanı yatırımı.
- Daha küçük makine alanı.
- Daha düşük destekleyici altyapı gereksinimleri.
- Nispeten küçük kalıplara sahip üreticiler için iyi uyum.
Ana sınırlama gelecekteki esnekliktir. Daha büyük kalıpların veya daha yüksek basınçlı ürünlerin daha sonra tanıtılması muhtemelse, mevcut kapasite kısıtlayıcı hale gelebilir.
5. 1000 Tonluk SMC Baskı Makinesine Ne Zaman Geçmelisiniz?
1000 tonluk bir SMC baskı makinesi, ekipman yatırımı ile üretim esnekliği arasında faydalı bir denge sağlayabilir.
500 tonluk bir makineyle karşılaştırıldığında, nominal presleme kuvvetinin yaklaşık iki katını sağlar ve bu nedenle aynı proses basıncında daha büyük bir teorik öngörülen alanı destekler.
Olası Uygulamalar
- orta ve daha büyük kompozit kapaklar;
- elektrik ve endüstriyel muhafazalar;
- otomotiv panelleri ve kompozit yapılar;
- daha büyük SMC muhafazaları;
- inşaat kompozit bileşenleri;
- Birden fazla kalıp boyutunda çalışan üreticiler.
Örnek Hesaplama
Tahmini alana sahip bir parça düşünün 0,9 m² ve gerekli proses basıncı 12MPa .
0,9 m² × 12 MPa = 10.8 MN ≈ 1,101 metric tons-force
Bu durumda ürünü “orta boy SMC parçası” olarak adlandırmak yeterli olmuyor. Nominal 1000 tonluk bir makine zaten teorik kuvvet gereksiniminin altında olacaktır.
6. 2000 Tonluk SMC Pres Ne Zaman Anlamlı Olur?
2000 tonluk bir pres, geniş öngörülen kalıplama alanları, büyük takımlar veya yüksek kuvvet gereksinimleri, daha küçük preslerin pratik aralığını aştığında uygun hale gelir.
Olası Uygulamalar
- büyük otomotiv dış kompozit parçaları;
- pil ve ekipman kapakları;
- kamyon ve nakliye panelleri;
- büyük inşaat kompozit ürünleri;
- geniş alanlı SMC panelleri;
- önemli toplam öngörülen alana sahip çok boşluklu kalıplar.
Ana avantaj sadece “daha fazla baskı” değildir. 2000 tonluk bir pres daha büyük bir toplam sağlar süreç zarfı .
- daha büyük kullanılabilir öngörülen kalıplama alanı;
- daha büyük ve daha ağır kalıplar;
- daha büyük merdane konfigürasyonları;
- daha büyük gün ışığı ve vuruş seçenekleri;
- daha yüksek kuvvetle kalıplama yeteneği;
- gelecekteki ürün genişletmesi için daha büyük potansiyel.
Daha büyük tonaj aynı zamanda daha fazla ekipman yatırımı, zemin alanı gereksinimleri, temel planlaması ve destekleyici altyapı anlamına da gelir. 2000 tonluk bir makine, daha küçük parçalar için otomatik olarak en ekonomik seçim değildir.
7. Tonaj SMC Pres Seçiminin Sadece Bir Parçasıdır
Yaygın bir satın alma hatası yalnızca şunu sormaktır: “1000 tonluk SMC presi ne kadar?”
Aynı nominal kuvvete sahip iki presin gerçek üretim uygunluğu açısından çok farklı olabilir.
Merdane ve Masa Boyutu
Kalıp fiziksel olarak prese sığmalı ve montaj, kelepçeler, ısıtma bağlantıları, ejektör sistemleri ve bakım erişimi için yeterli alan bırakmalıdır.
Gün ışığı
Mevcut gün ışığının kalıp yüksekliği, parça çıkarma, yükleme gereksinimleri ve robot veya otomasyon açıklığını karşılaması gerekir.
İnme
İnme requirements depend on mold construction, part depth, loading method, ejector design and part-removal method.
Kalıp Ağırlığı
Büyük SMC kalıpları çok ağır olabilir. Hareketli merdane, pres yapısı ve kalıp değiştirme sistemi gerçek takım ağırlığına göre değerlendirilmelidir.
Kapanış ve Kalıplama Hızı
SMC sıkıştırmalı kalıplama genellikle hızlı yaklaşmayı ve ardından malzemenin sertleşmeden önce kalıptan akmasını sağlamak için kontrollü yavaş sıkıştırmayı gerektirir.
Tonaj Kadar Basınç ve Pozisyon Kontrolü Önemlidir
Bir presin yeterli nominal tonajı olabilir ancak hareket ve basınç kontrolü tekrarlanamazsa yine de dengesiz parçalar üretebilir.
Önemli kontrol noktaları şunları içerir:
- hızlı yaklaşma hızı;
- yavaş kalıplama hızı;
- hız geçiş konumu;
- basınç oluşma hızı;
- tepe kalıplama basıncı;
- tutma basıncı stabilitesi;
- koç konumu tekrarlanabilirliği;
- kontrollü dekompresyon;
- açılış sırası;
- döngü verileri kaydı.
SMC üretimi için tüm döngü şu şekilde düşünülmelidir:
Pozisyon → Hız → Basınç Oluşturma → Tutma Basıncı → Tedavi → Dekompresyon → Açma
8. Baskıyı Sebep Olmadan Aşırı Boyutlandırmayın
Daha fazla tonaj otomatik olarak daha iyi değildir.
Büyük Boy Pres
Satın alma maliyetini, taban alanını, kurulu gücü, temel gereksinimlerini ve bakım maliyetini artırabilir.
Küçük Boy Pres
Basınç marjı yetersiz olabilir, gelecekteki kalıpları kısıtlayabilir ve makineyi sürekli olarak maksimum kapasiteye yakın çalışmaya zorlayabilir.
Doğru Boyutlandırılmış Pres
Gereksiz sermaye ve altyapı maliyetinden kaçınırken yeterli proses rezervi sağlar.
9. Pratik SMC Basın Seçimi Kontrol Listesi
| Parametre | Neden Önemlidir? |
| Bitmiş Parça Boyutları | Genel bileşen boyutunu tanımlar |
| Öngörülen Kalıplama Alanı | Kuvvet hesaplaması için temel girdi |
| Gerekli Kalıplama Basıncı | Gerekli baskı kuvvetini belirler |
| SMC Formülasyonu | Malzeme akışını ve proses basıncını etkiler |
| Kalıp Uzunluğu ve Genişliği | Gerekli merdane boyutlarını belirler |
| Kalıp Yüksekliği | Gerekli gün ışığını etkiler |
| Kalıp Ağırlığı | Yapıyı ve kalıp kullanımını etkiler |
| Parça Derinliği | İnme gereksinimini etkiler |
| Şarj Kapsamı | Akış mesafesini etkiler |
| Hedef Döngü Süresi | Hız ve üretkenlik gereksinimlerini etkiler |
| Yıllık Hacim | Otomasyon gereksinimlerini etkiler |
| Gelecek Ürünler | Yararlı rezerv kapasitesini belirler |
10. Hangi SMC Baskı Makinesini Seçmelisiniz?
Ne Zaman 500 Ton Seçin
Gerekli kuvvet, öngörülen alan ve kalıp boyutları nispeten sınırlıdır ve gelecekteki genişleme gereksinimleri mütevazıdır.
1000 Ton Ne Zaman Seçilir
Orta kapasiteli ekipman kategorisinde kalırken daha geniş bir üretim aralığına, daha büyük kalıplara veya önemli ölçüde daha fazla sıkıştırma kuvvetine ihtiyacınız var.
Ne Zaman 2000 Ton Seçin
Büyük öngörülen alanlar, ağır kalıplar, büyük paneller veya daha yüksek kalıplama kuvveti gereksinimleri, büyük kapasiteli ekipmanı haklı çıkarır.
Bunlar sabit sınırlar değildir. Gerçek parça ve takımlar her zaman pres boyutu belirlenmeden önce hesaplanmalıdır.
Önerilen SMC Pres Seçim Süreci
1
Öngörülen Kalıplama Alanını Belirleyin Parçanın etkin öngörülen alanını veya toplam boşluk alanını hesaplayın. 2
Gerekli Kalıplama Basıncını Doğrulayın Rasgele bir basınç değeri yerine doğrulanmış malzeme ve süreç bilgilerini kullanın. 3
Teorik Kuvveti Hesapla Öngörülen alanı gerekli kalıplama basıncıyla çarpın. 4
Mühendislik Marjı Ekle Kalıp geometrisini, eşit olmayan yüklemeyi, proses varyasyonunu ve gelecekteki üretim gereksinimlerini göz önünde bulundurun. 5
Merdane Boyutunu Doğrulayın Kalıbın tamamının doğru şekilde monte edilip bakımının yapılabileceğini doğrulayın. 6
Strok, Gün Işığı ve Kalıp Ağırlığını Doğrulayın Fiziksel aletleri ve parça çıkarma gerekliliklerini kontrol edin. 7
Proses Kontrolünü Kontrol Edin Kapanma hızını, basınç kontrolünü, konum kontrolünü, tekrarlanabilirliği ve hedef çevrim süresini onaylayın. Wuxi PengdaHZ'den SMC Hidrolik Pres Çözümleri
Wuxi PengdaHZ Akıllı Ekipman Co., Ltd. SMC, BMC ve kompozit kompresyon kalıplama uygulamalarına yönelik hidrolik pres sistemleri geliştirmektedir.
Ekipmanı yalnızca 500T, 1000T veya 2000T gibi nominal bir derecelendirmeye göre seçmek yerine, pres konfigürasyonu gerçek kalıplanmış parça, kalıp ve üretim süreci çerçevesinde değerlendirilmelidir.
İlk ekipman değerlendirmesi için yararlı bilgiler arasında parça boyutları, öngörülen alan, SMC malzemesi, gerekli kalıplama basıncı, kalıp boyutu ve ağırlığı, gerekli strok ve gün ışığı, hedef çevrim süresi, üretim kapasitesi ve otomasyon gereksinimleri yer alır.
Bu parametreler uygun olanı belirlemeye yardımcı olur. pres tonajı, merdane boyutu, strok, hidrolik konfigürasyon, proses kontrol sistemi ve otomasyon çözümü .
Ziyaret edin wuxipd.com özelleştirilmiş SMC sıkıştırmalı kalıplama presleri hakkında daha fazla bilgi için.
Sıkça Sorulan Sorular
2000 tonluk bir SMC baskı makinesi her zaman 1000 tonluk bir baskıdan daha mı iyidir?
Hayır. 2000 tonluk bir pres daha fazla maksimum kuvvet sağlar ancak doğru makine, öngörülen kalıplama alanına, proses basıncına, kalıp boyutuna, stroka, gün ışığına, üretim hacmine ve gelecekteki ürün gereksinimlerine bağlıdır.
SMC kalıplama için gerekli tonajı nasıl hesaplarım?
Temel ilişkiyle başlayın: gerekli kuvvet, öngörülen kalıplama alanı ile gerekli kalıplama basıncının çarpımına eşittir. Sonuç daha sonra uygun bir mühendislik marjıyla değerlendirilmelidir.
500 tonluk presi otomotiv SMC parçaları için kullanabilir miyim?
Evet, potansiyel olarak. “Otomotiv parçası” terimi pres tonajını belirlemez. Gerçek öngörülen alanın, gerekli basıncın, kalıp boyutunun ve proses gereksinimlerinin hesaplanması gerekir.
1000 tonluk SMC pres ne kadar alana kalıp yapabilir?
Kalıplama basıncı değiştiğinden tek bir sabit değer yoktur. Açıklayıcı bir 10 MPa basınçta, 1000 metrik ton-kuvvet teorik olarak mühendislik marjından önce yaklaşık 0,98 m²'lik öngörülen alana karşılık gelir.
Bir SMC baskı makinesi çok küçükse ne olur?
Proseste yeterli kuvvet veya işletme marjı olmayabilir ve gelecekte daha büyük kalıpların oluşmasını kısıtlayabilir. Bazı işlemlerde bu, yetersiz doldurmaya veya yetersiz sıkıştırmaya neden olabilir.
Tonajın yanı sıra SMC presleri arasında neyi karşılaştırmalıyım?
Merdane boyutunu, gün ışığını, stroku, kalıp kapasitesini, kapanma hızını, kalıplama hızını, basınç doğruluğunu, konum tekrarlanabilirliğini, merdane paralelliğini, otomasyon arayüzlerini ve proses verisi kayıt yeteneğini karşılaştırın.
Gelecekteki üretim için ekstra tonaj satın almalı mıyım?
Gelecekteki ürünler bilindiğinde makul bir rezerv yararlı olabilir, ancak aşırı boyutlandırma ekipman ve altyapı maliyetlerini artırır. Öncelikle gelecekteki kalıp boyutları ve beklenen proses basınçları değerlendirilmelidir.


