


Bir SMC parçasının üretimi, sıkıştırma kalıplama presinin açılmasıyla bitmez. Kalıplanmış bileşenlerin çoğu, montajdan önce hâlâ kenar düzeltme, delik işleme, çapak giderme, kesikler veya boyutsal sonlandırma gerektirir.
Düzeltme yöntemi boyut doğruluğunu, kenar kalitesini, çevrim süresini, takım tüketimini, toz oluşumunu ve sonuçta bitmiş bileşen başına maliyeti doğrudan etkileyebilir.
Otomotiv panelleri, elektrik muhafazaları, akü bileşenleri, cihaz parçaları ve diğer sıkıştırmayla kalıplanmış ürünler için üreticiler genellikle CNC yönlendirme, aşındırıcı su jeti ile kesme, kalıpla kesme, testereyle kesme veya taşlama, manuel düzeltme ve seçilen uygulamalarda lazerle kesme arasından seçim yapar.
Her SMC bileşeni için tek bir en iyi yöntem yoktur. Doğru seçim, parça geometrisine, SMC formülasyonuna, duvar kalınlığına, üretim hacmine, tolerans gerekliliklerine, sonraki son işlemlere ve gereken otomasyon seviyesine bağlıdır.
SMC Parça Kırpma Yöntemi Nasıl Seçilir
Pratik bir düzeltme kararı beş soruyla başlamalıdır:
- Yıllık üretim hacmi nedir?
- Trim konturu ne kadar karmaşık?
- Hangi boyutsal tolerans gereklidir?
- SMC malzemesi ne kadar kalın ve aşındırıcıdır?
- Düzeltme işlemi manuel mi, CNC tabanlı mı yoksa otomatik bir üretim hücresine entegre mi olacak?
Prototipler ve küçük üretim süreçleri için, CNC yönlendirme ve su jeti ile kesme gibi esnek işlemler genellikle özel düzeltme takımlarının maliyetini ortadan kaldırır. İstikrarlı, yüksek hacimli otomotiv üretimi için kalıp düzeltme, kısa çevrim süresi nedeniyle çok daha büyük bir başlangıç takım yatırımını haklı gösterebilir.
CNC yönlendirme orta zemini kaplar. Programlanabilir, delikler ve karmaşık profiller için uygundur ve robotik veya otomatik üretim hücrelerine dahil edilebilir.
| Kırpma Yöntemi | Tipik Uygulama | Üretim Hacmi | Esneklik | Doğruluk Potansiyeli | İlk Takım Maliyeti |
|---|---|---|---|---|---|
| CNC yönlendirme | Karmaşık konturlar, delikler, yuvalar | Düşükten yükseğe | Yüksek | Yüksek | Orta |
| Aşındırıcı su jeti | Kalın veya zor kompozit profiller | Düşük ila orta | Çok yüksek | Yüksek | Orta |
| Kalıp / pres kırpma | Tekrarlanan üretim parçaları | Yüksek | Düşük | Yüksek after tooling validation | Yüksek |
| Testere / aşındırıcı kesme | Düz veya basit kenarlar | Düşük ila orta | Orta | Orta | Düşük |
| Manuel düzeltme | Prototip, onarım, ikincil bitirme | Düşük | Çok yüksek | Operatöre bağlı | Düşük |
| Lazer kesim | Seçilmiş ince veya özel kompozit uygulamalar | Uygulamaya bağlı | Yüksek | Potansiyel olarak yüksek | Yüksek |
Örnek 1: Yüksek Hacimli Otomotiv Dış Bileşeni
Sabit bir tasarıma ve tekrarlanabilir trim çizgisine sahip, yılda 60.000 parça üretilen bir SMC otomotiv panelini düşünün.
Özel bir kalıp düzeltme işlemi veya yüksek düzeyde otomatikleştirilmiş CNC düzeltme hücresi, genel amaçlı bir makinede her kenarın tekrar tekrar işlenmesinden daha iyi ekonomi sağlayabilir.
Daha büyük takım yatırımı on binlerce parçaya dağıtılmıştır.
Örnek 2: Düşük Hacimli Enerji Ekipmanı Muhafazası
Şimdi, çeşitli ürün boyutları ve düzenli mühendislik değişiklikleriyle yılda yalnızca 2.000 parça üretilen bir SMC muhafazasını düşünün.
Bir CNC yönlendiricinin veya su jeti sisteminin yeniden programlanması normalde özel bir düzeltme kalıbından daha kolaydır.
Hibrit bir süreç de mantıklı olabilir. Su jeti ile kesme, büyük bölümleri hızlı bir şekilde kaldırabilir ve bunu montaj deliklerinin, kritik arayüzlerin ve yüksek toleranslı özelliklerin CNC yönlendirmesi takip edebilir.
CNC Yönlendirme, Su Jeti, Kalıp Düzeltme ve Diğer Yöntemler
SMC takviye, reçine ve sıklıkla mineral dolgu maddeleri içerir. Bu bileşenler, malzemeyi alüminyum veya dolgusuz termoplastiklerin işlenmesinden çok farklı kılar.
Cam elyafları, karbon elyafları ve dolgu maddeleri aletin aşınmasını hızlandırabilir. SMC hakkında yayınlanmış işleme çalışmaları, takımlar aşındıkça kesme kuvvetlerinin arttığını göstermiştir; bu, takım durumunun, görünür takım arızasını beklemek yerine bir süreç değişkeni olarak ele alınması gerektiği anlamına gelir.
CNC Yönlendirme
CNC yönlendirme, SMC düzeltme için en çok yönlü çözümlerden biridir.
Şunları işleyebilir:
- dış konturlar;
- delikler ve açıklıklar;
- yuvalar;
- montaj özellikleri;
- kenar bitirme;
- farklı CNC programları kullanan çoklu parça çeşitleri.
İlk süreç geliştirme için üreticiler, uygun küçük çaplı kompozit kesici takımlarla yaklaşık 12.000-24.000 rpm aralığında iş mili hızlarını değerlendirebilirler. İlerleme hızları yaklaşık 1-6 m/dak civarında başlayabilir ve daha sonra kesme denemeleri yoluyla optimize edilebilir.
Bu rakamlar evrensel ayarlar değil, süreç geliştirme başlangıç noktalarıdır.
Nihai parametreler elyaf yüküne, dolgu içeriğine, kalınlığa, kesici geometriye, takım çapına, iş mili sertliğine, fikstür sertliğine, gerekli kenar bitirme işlemine ve ekstraksiyon performansına bağlıdır.
Karbür takımlar birçok uygulama için kullanılabilirken, elmas kaplı veya PCD takımlar aşındırıcı aşınmanın önemli bir üretim maliyeti haline geldiği yerlerde değerlendirilebilir.
Yararlı bir takım değiştirme stratejisi basit bir şekilde aşağıdakilerden ibaret değildir:
X parçadan sonra kesiciyi değiştirin.
Bunun yerine şunları izleyin:
- birikmiş kesme uzunluğu;
- iş mili yükü;
- varsa kesme kuvveti;
- kenar pürüzlülüğü;
- çapak veya lif kopması;
- boyutsal kayma.
Takım, keyfi bir evrensel parça sayısına göre değil, ölçülebilir kalite bozulması başladığında değiştirilmelidir.
Aşındırıcı Su Jeti Kesimi
Aşındırıcı su jeti işleme, termal kesmeyle ilişkili aynı ısıdan etkilenen bölgeyi oluşturmadan malzemeyi kaldırır.
Bu nedenle termal hasarın en aza indirilmesinin önemli olduğu kompozit bileşenler için caziptir.
Tipik süreç geliştirme değişkenleri şunları içerir:
- su basıncı;
- aşındırıcı akış hızı;
- aşındırıcı parçacık boyutu;
- meme çapı;
- durma mesafesi;
- geçiş hızı;
- delici strateji.
Endüstriyel sistemler kabaca 250-400 MPa basınç aralığında çalışabilir ve yaklaşık 80 ağ gözü gibi garnet aşındırıcılar sıklıkla proses denemeleri için bir başlangıç noktası olarak kullanılır.
Ancak çevrim süresini kısaltmak için travers hızını arttırmak kerf konikliğini artırabilir veya alt kenar kalitesini azaltabilir.
Kıyılmış elyaf SMC'nin aşındırıcı su jeti ile kesilmesini içeren araştırma, uygun çalışma koşullarının, sınırlı elyaf çekilmesiyle nispeten düzgün yüzeyler üretebileceğini göstermiştir.
Kalıp veya Pres Kırpma
Kalıp düzeltme şu durumlarda özellikle çekicidir:
- üretim hacmi yüksektir;
- parça geometrisi stabildir;
- kesim çizgileri parçadan parçaya tekrarlanır;
- kısa takt süresi önemlidir.
Düzeltme takımı, yalnızca nominal CAD geometrisi yerine gerçek kalıplanmış bileşen etrafında tasarlanmalıdır.
Kalıp çekmesi, geri esneme, parçanın bükülmesi, kalınlık değişimi ve konumlandırma tekrarlanabilirliğinin tümü son kesim doğruluğunu etkiler.
Gerekli baskı kuvveti, toplam kesme çevresi, malzeme kalınlığı, etkili kesme direnci, eş zamanlı kesme özelliklerinin sayısı ve uygun mühendislik güvenlik faktöründen hesaplanmalıdır.
Bu nedenle her SMC bileşeninin belirli bir sabit trimleme tonajına ihtiyacı olduğunu söylemek yanıltıcı olacaktır.
Kalıp düzeltmenin ana dezavantajı takım yatırımıdır. Bileşen tasarımı sık sık değişiyorsa, trim kalıbının değiştirilmesi veya değiştirilmesi, ekonomik avantajın çoğunu ortadan kaldırabilir.
Lazer Kesim
Lazer kesim, hızlı, temassız hareket ve esnek CNC programlama sunar, ancak otomatik olarak SMC için tercih edilen çözüm olarak görülmemelidir.
Termoset reçine matrisleri ve takviye edici elyaflar, konsantre termal enerjiye farklı tepki verir. Malzeme formülasyonuna ve lazer koşullarına bağlı olarak potansiyel sorunlar şunları içerir:
- matris bozulması;
- solma;
- kömürleşmiş kenarlar;
- duman oluşumu;
- ısıdan etkilenen bölgeler;
- yapıştırma yüzeylerindeki değişiklikler.
Bu nedenle güç, odak konumu, yardımcı gaz, tarama hızı ve geçiş sayısı gibi lazer parametrelerinin gerçek SMC formülasyonu ile kupon testi yoluyla geliştirilmesi gerekmektedir.
Birçok geleneksel cam elyaf SMC bileşeni için yönlendirme, su jeti veya mekanik düzeltmenin nitelendirilmesi daha kolaydır.
Örnek: 200 × 300 × 3,5 mm SMC Parçasının Kırpılması
Aşağıdaki gereksinimlere sahip basitleştirilmiş bir muhafaza bileşenini düşünün:
- Parça boyutu: 200 × 300 mm
- Kalınlık: 3,5 mm
- Yaklaşık trim yolu: 1.000 mm
- Gerekli tolerans: ±0,30 mm
- Yıllık hacim: 40.000 parça
- Birkaç delinmiş montaj deliği
CNC yönlendirme için işleme süresi şu şekilde tahmin edilebilir:
Kesme süresi = takım yolu uzunluğu ÷ etkin ilerleme hızı
3 m/dak'lık etkin programlanmış ilerleme hızı doğrulanırsa:
1,0 m ÷ 3 m/dak ≈ 20 saniye
Bu, parça döngüsünün tamamının 20 saniye olduğu anlamına gelmez.
Üretim hesaplaması ayrıca şunları içermelidir:
- robot veya operatör yükleme;
- parça konumu;
- alete yaklaşma ve geri çekilme;
- delik işleme;
- boşaltma;
- toz giderme;
- araç değişiklikleri;
- muayene ödeneği.
Yükleme, konumlandırma, delme, frezeleme ve boşaltma toplam 50 saniyelik bir döngüyle sonuçlanırsa kapasite planlaması için teorik kesme süresi değil bu sayı kullanılmalıdır.
Yılda 40.000 sabit parça için, bir üreticinin yıllık işleme maliyetini amorti edilmiş maliyetle ve özel kalıp düzeltmenin daha kısa takt süresiyle karşılaştırması gerekir.
Süreçleri ekonomik olarak karşılaştırmanın doğru yolu budur.
Fikstürleme ve Otomatik SMC Kırpma Hücreleri
Doğru kesme ekipmanı kötü iş tutuşunu telafi edemez.
SMC parçaları kavisli yüzeyler, değişken duvar kalınlıkları, kalıplanmış kaburgalar ve artık distorsiyon içerebilir. Aşırı sıkma kuvveti, işleme sırasında parçayı deforme edebilir ve serbest bırakıldıktan sonra boyutsal hatalara neden olabilir.
Ortak fikstür seçenekleri şunları içerir:
Vakum Armatürleri
Vakum fikstürleri, özellikle büyük kabuk şeklindeki bileşenler için dağıtılmış tutma kuvveti ve hızlı yükleme sağlar.
Yeterli sızdırmazlık alanı mevcut olduğunda etkilidirler.
Mekanik Sıkma
Mekanik kelepçeler daha güçlü pozitif tutma sağlar ancak kritik kozmetik veya ölçüm yüzeylerinin dışına yerleştirilmelidir.
Desteklenmeyen SMC duvarlarına aşırı sıkıştırma basıncı uygulamak bileşenin geçici olarak bozulmasına neden olabilir.
Yerleştirme Pimleri ve Özel Yuvalar
Bir üretim fikstürü genellikle bir kontur yuvasını yerleştirme pimleri ve seçilen kelepçelerle birleştirir.
Gereksiz aşırı kısıtlamalardan kaçınarak tekrarlanabilir bir makine koordinat sistemi oluşturmak için uygun olduğu yerde 3-2-1 datum stratejisi kullanılabilir.
Fikstür, kesicinin fikstürle temas etmemesi için trim yolunun altında boşluk sağlamalıdır.
Sağlam bir otomatik dizi şöyle görünebilir:
SMC Sıkıştırma Presi → Robotik Kalıptan Çıkarma → Soğutma/Stabilizasyon → Parça Konumlandırma → CNC veya Robotik Kırpma → Delme → Toz Giderme → Muayene
Otomasyon ayrıca şunları içerebilir:
- robot yükleme ve boşaltma;
- otomatik takım değiştirme;
- vakum izleme;
- fikstür onay sensörleri;
- vizyona dayalı yönelim;
- iş mili yükü izleme;
- takım ömrü sayaçları;
- güvenlik kilitleri.
Otomatik bir düzeltme hücresini değerlendiren üreticiler için yatırım getirisi, yalnızca robot satın alma fiyatından değil, toplam iş gücü azaltımı, üretim süresi iyileştirmesi, hurda azaltımı, takım tüketimi, çalışma süresi, bakım ve üretim hacminden hesaplanmalıdır.
Toz Kontrolü, İşçi Güvenliği ve Atık Elleçleme
Kürlenmiş SMC'nin mekanik olarak kesilmesi, kürlenmiş reçine, takviye elyafları ve mineral dolgu maddeleri içeren ince parçacıklar üretebilir.
Kesin tehlike profili SMC formülasyonuna bağlıdır, bu nedenle ekstraksiyon sistemi tasarlanmadan önce malzeme tedarikçisinin Güvenlik Veri Sayfası her zaman gözden geçirilmelidir.
Birinci öncelik kirliliği kaynağında kontrol etmek olmalıdır.
CNC yönlendirme için bu genellikle şu anlama gelir:
alet seviyesinde ekstraksiyon veya kapalı düzeltme hücresi → kanal → toz toplama sistemi
Taşlama ve aşındırıcı yüzey işlemleri için başlıklar, toz oluşma noktasına mümkün olduğunca yakın konumlandırılmalıdır.
Solunum korumasının gerekli olduğu durumlarda, solunum cihazı seçimi, her operasyona aynı maskeyi otomatik olarak atamak yerine, belirlenen kirletici maddeye ve ölçülen maruziyete dayalı olmalıdır.
SMC formülasyonu kristalin silika içeriyorsa özellikle dikkat edilmelidir. Amerika Birleşik Devletleri'nde, OSHA'nın genel endüstri solunabilir kristal silika standardı, 8 saatlik TWA olarak 25 μg/m³ eylem seviyesini ve 50 μg/m³ izin verilen maruz kalma sınırını tanımlar.
Stiren ayrıca spesifik reçine sistemi veya prosesiyle ilgili olduğu durumlarda değerlendirilmelidir. Tamamen kürlenmiş her SMC bileşeninin işlenmesinin aynı stiren maruziyetini yaratacağı varsayılmamalıdır.
Toplanan kırpıntı atıkları muhafaza edilmeli ve genel üretim artıklarından ayrı tutulmalıdır. Tesisler, malzeme bileşimine, yerel atık kurallarına, kontaminasyona ve mevcut geri dönüşüm yüklenicilerinin yeteneklerine göre imha veya geri dönüşüm seçeneklerini belirlemelidir.
Muayene ve Trim Sonrası Bitirme
Kesilen bir bileşen, gerçek fonksiyonuna bağlı kriterler kullanılarak değerlendirilmelidir.
Tipik denetim yöntemleri şunları içerir:
- basit boyutlar için dijital kumpaslar;
- tekrarlayan üretim için uygun/uygun olmayan göstergeler;
- profil ölçümü;
- optik inceleme;
- 3 boyutlu tarama;
- Kritik geometri için koordinat ölçüm makineleri.
Bir denetim planı şunları tanımlayabilir:
| Özellik | Örnek Kontrol |
|---|---|
| Genel olarak kırpılmış boyut | Çizim toleransı |
| Montaj deliği konumu | Veriden konum toleransı |
| Kenar kopması | İzin verilen maksimum görsel veya boyut sınırı |
| Çapak / gevşek elyaf | Montaja müdahale yok |
| Kenar yarıçapı | Çizim veya müşteri gereksinimi |
| Kozmetik kenar | Onaylanmış referans örneği |
Gereksinimler, tek bir evrensel SMC uç kalite standardı kullanmak yerine bileşen çiziminden ve müşteri spesifikasyonlarından gelmelidir.
Düzeltmeden sonra parçalarda fırçalama, zımparalama, lokal çapak alma, toz giderme, kaplama hazırlığı veya kenar sızdırmazlığı gerekebilir.
Aşırı lif kopması ortaya çıkarsa, yalnızca manuel zımparalama işlemi eklemek, süreci düzeltmeden semptomu gizleyebilir.
Üretici şunları araştırmalıdır:
- aşınmış takımlar;
- yanlış besleme veya iş mili hızı;
- yetersiz fikstür desteği;
- titreşim;
- zayıf giriş veya çıkış stratejisi;
- tutarsız kalıplanmış geometri.
Hangi SMC Trimleme Yöntemi Daha Ekonomiktir?
En düşük makine saati maliyeti, mutlaka en düşük parça maliyetini üretmez.
Yararlı bir karşılaştırma şunları içermelidir:
Kabul edilen parça başına maliyet = makine maliyeti işçilik takım fikstür amortismanı trim-kalıp amortismanı sarf malzemeleri bakım hurda yeniden işleme
CNC yönlendirme genellikle esneklik ve doğruluk arasında çekici bir denge sağlar.
Su jeti esnek, termal olmayan kesim ve zor geometriler için kullanışlıdır.
Özel kalıp düzeltme, yıllık hacim yüksek olduğunda ve bileşen tasarımı istikrarlı olduğunda giderek daha çekici hale gelir.
Manuel düzeltme, prototipler ve yeniden işleme için yararlı olmayı sürdürür ancak üretim hacmi büyüdükçe kontrol edilmesi zorlaşır.
Lazer kesim, yalnızca gerçek SMC formülasyonunun termal hasar ve kenar kalitesi gereksinimlerini karşılayabildiği doğrulandıktan sonra değerlendirilmelidir.
Birçok üretim hattı için en iyi çözüm, tek bir işlem değil, kalıplama, otomatik taşıma, düzeltme, delme, temizleme ve incelemenin birleşimidir.
SMC Üretim Hattı Planlama
Düzeltme gereksinimleri ideal olarak, sıkıştırmalı kalıplama hattı sonlandırılmadan önce dikkate alınmalıdır.
Parça geometrisi, beklenen çarpıklık, veri konumları, parlama konumu, üretim teslim süresi, robot erişilebilirliği ve sonraki işleme gereksinimlerinin tümü baskı ve otomasyon planlamasını etkileyebilir.
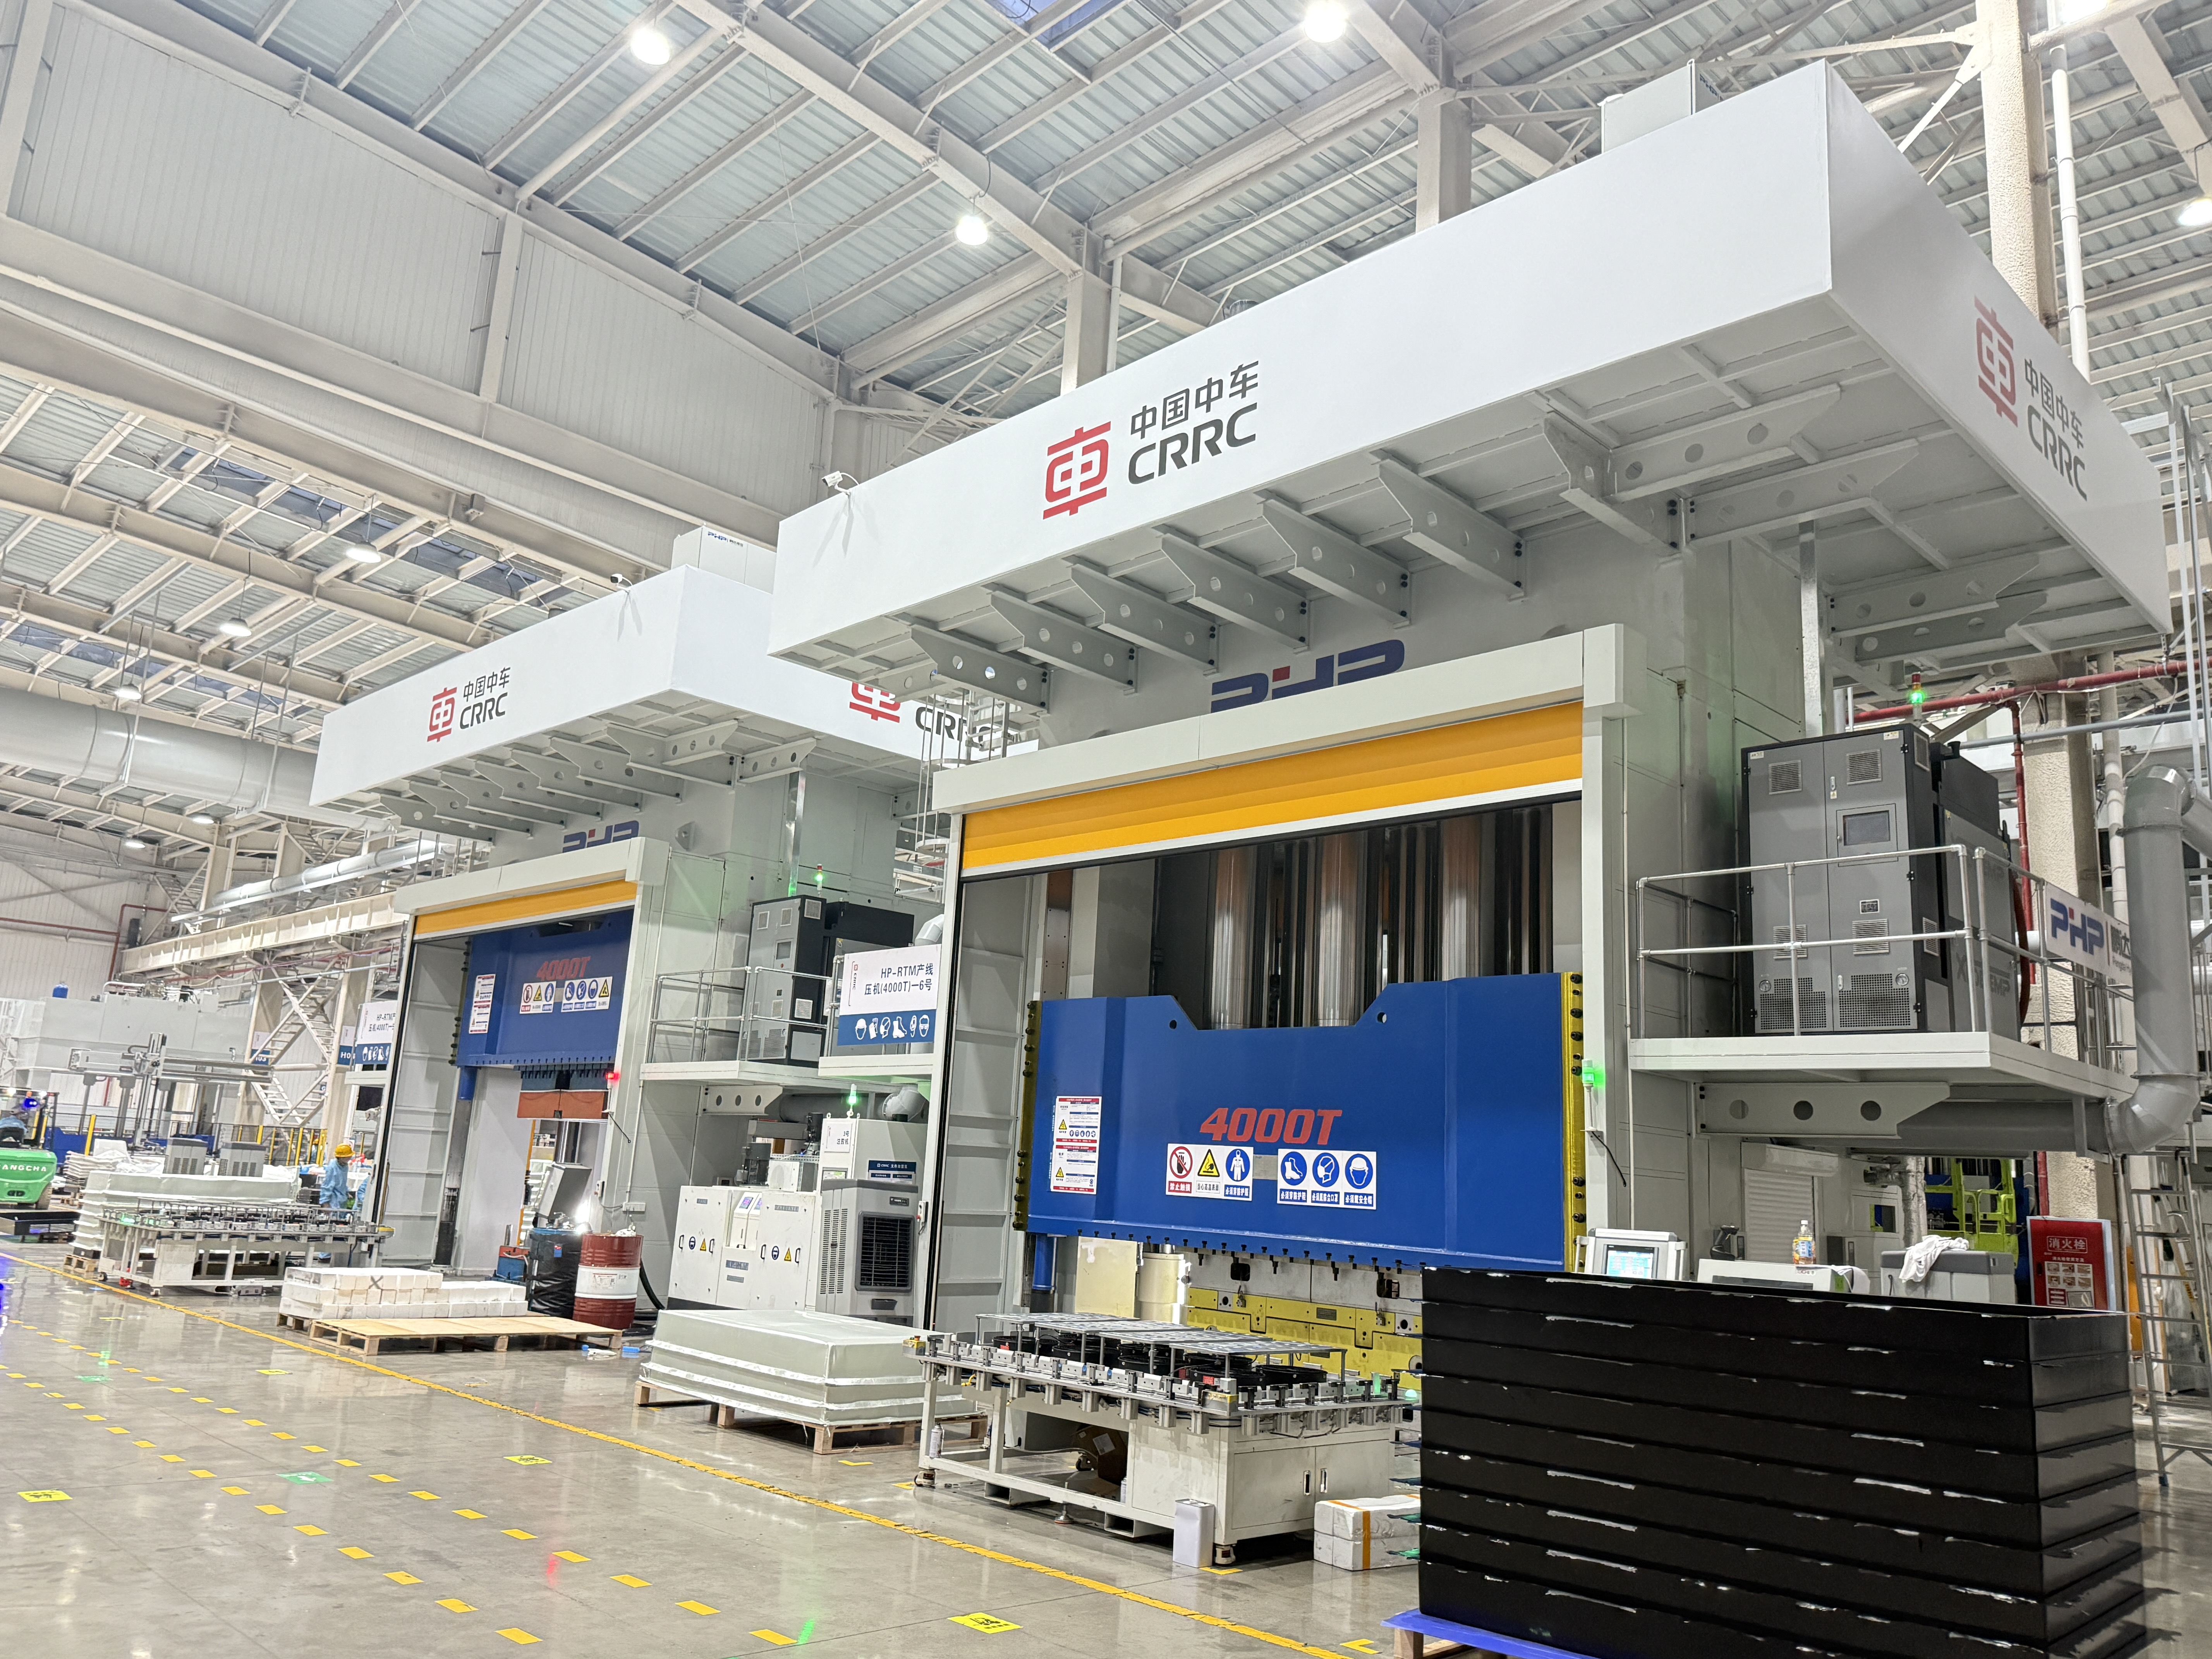
Wuxi PengdaHZ Intelligent Equipment Co., Ltd., endüstriyel kompozit bileşenler için SMC sıkıştırmalı kalıplama ekipmanı ve üretim çözümlerine odaklanmaktadır.
Yeni bir SMC projesini değerlendirirken aşağıdaki bilgilerin sağlanması mühendislerin daha pratik bir üretim konsepti geliştirmelerine yardımcı olur:
- SMC parça çizimi veya 3D modeli;
- malzeme formülasyonu;
- maksimum bileşen boyutları;
- parça ağırlığı ve kalınlığı;
- gerekli kalıplama kuvveti;
- yıllık üretim hacmi;
- hedef döngü süresi;
- boyutsal tolerans;
- düzeltme ve delme gereksinimleri;
- İstenilen otomasyon seviyesi.
Kalıplama ve kalıplama sonrası operasyonları birlikte düşünmek, üretim darboğazını aşağıya doğru hareket ettiren hızlı bir kalıplama prosesinin yaratılmasını önlemeye yardımcı olabilir.
SSS
Bir SMC parçası için en iyi düzeltme yöntemini nasıl seçerim?
Yıllık hacim, geometri, kalınlık, tolerans, malzeme formülasyonu ve izin verilen takım yatırımı ile başlayın. CNC yönlendirme yüksek esneklik sunar, su jeti termal kesmeyi önler ve özel kalıp düzeltme, yüksek hacimli stabil ürünler için genellikle caziptir.
SMC yönlendirmesi için hangi CNC ayarları kullanılmalıdır?
Evrensel bir ayar yoktur. İş mili hızı, ilerleme, kesici çapı, kanal tasarımı, takım malzemesi ve kesme yönü, gerçek SMC kullanılarak yapılan denemeler yoluyla belirlenmelidir. Takım aşınması izlenmelidir çünkü hem kesme kuvvetini hem de kenar kalitesini etkileyebilir.
SMC parçaları lazerle kesilebilir mi?
Bazı SMC formülasyonları lazerle işlenebilir ancak termal bozulma, renk değişikliği, duman ve ısıdan etkilenen kenarlar değerlendirilmelidir. Mekanik yönlendirme veya su jeti kesiminin geleneksel SMC bileşenlerine uygun hale getirilmesi genellikle daha kolaydır.
Yüksek hızlı yönlendirme sırasında hareket nasıl önlenebilir?
Tekrarlanabilir veri konumları, yeterli destek desteği, vakum bölgeleri veya uygun şekilde konumlandırılmış kelepçeler ve kesici yolu çevresinde açıklık kullanın. Bileşeni geçici olarak deforme edecek şekilde sıkıştırmaktan kaçının.
SMC düzeltme tozu nasıl kontrol edilmelidir?
Alet çıkarma veya uygun bir toz toplama sistemine bağlı kapalı bir düzeltme hücresi kullanarak tozu mümkün olduğunca kesme noktasına yakın bir yerde yakalayın. Maruz kalma değerlendirmesi ve KKD seçimi, gerçek SMC bileşimine ve ölçülen işyeri koşullarına dayanmalıdır.
CNC yönlendirme ve kalıp düzeltme maliyetleri nasıl karşılaştırılır?
CNC'nin özel takımlama maliyetleri daha düşüktür ve yeniden programlanması daha kolaydır; kalıp düzeltme ise daha fazla ilk takımlama gerektirir ancak çok daha kısa tekrar döngüleri sağlayabilir. Yıllık hacim, ürün ömrü, tasarım değiştirme sıklığı, işçilik, takım aşınması ve hurdanın tümü karşılaştırmaya dahil edilmelidir.


