


Sac Kalıplama Bileşiği (SMC), hafif yapı, korozyon direnci, parça entegrasyonu ve tekrarlanabilir yüksek hacimli üretim arayan otomotiv üreticileri için önemli bir kompozit malzeme haline geldi. Ancak başarılı otomotiv SMC üretimi, malzemenin ısıtılmış bir kalıba yerleştirilmesinden çok daha fazlasına bağlıdır. Malzeme durumu, şarj tasarımı, kalıp sıcaklığı, pres kapatma profili, kalıplama basıncı, sertleşme süresi, kalıp doğruluğu ve kalite kontrolün tümü tek bir üretim sistemi olarak birlikte çalışır.
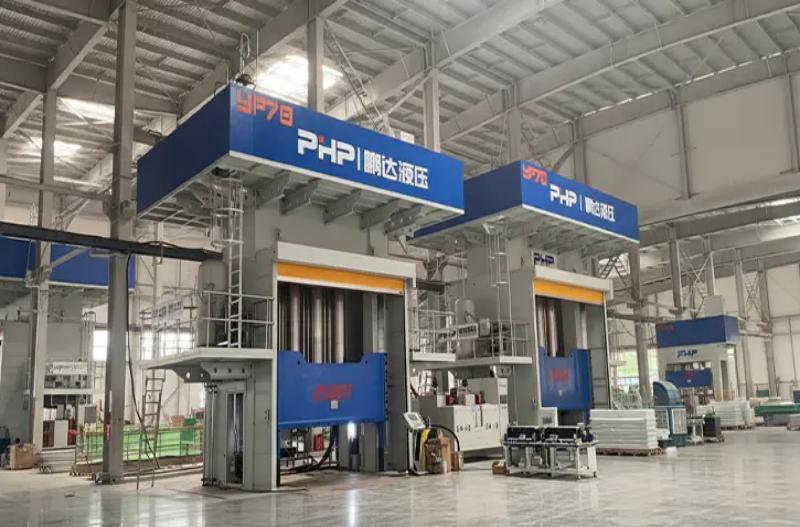
Otomotiv OEM'leri, Tier-1 tedarikçileri ve kompozit kalıplama şirketleri için, yeni bir üretim hattı planlarken veya bir hidrolik pres seçerken SMC otomotiv parçaları üretim sürecinin tamamını anlamak çok önemlidir. Bu kılavuz, kaliteyi, çevrim süresini ve üretim tutarlılığını etkileyen pres ve kalıplama parametrelerine özellikle dikkat ederek malzeme hazırlamadan bitmiş parça incelemesine kadar olan süreci açıklamaktadır.
1. SMC Sayfasından Bitmiş Otomotiv Parçasına: Komple Üretim Süreci
Otomotiv SMC'si genellikle kalıplama tesisine taşıyıcı filmlerle korunan olgunlaşmış levha malzeme olarak gelir. Peletlerin eritildiği ve bir yolluk sistemi yoluyla enjekte edildiği enjeksiyonlu kalıplamanın aksine, SMC sıkıştırmalı kalıplama, önceden belirlenmiş bir miktar ve tabaka malzemesinin düzenlenmesi ile başlar. ücret .
Malzeme hazırlama ve şarj tasarımı
SMC sayfası ilk olarak malzeme tedarikçisinin tavsiyelerine göre şartlandırılır. Operatörler veya otomatik kesme sistemleri daha sonra taşıyıcı filmi çıkarır, levhaları gerekli şekillerde keser ve belirtilen yük kütlesine ulaşmak için bunları tartar.
Şarj yerleşimi kritik öneme sahiptir. Malzeme preslemeden önce her zaman kalıp boşluğunun tamamını kaplamaz. Bunun yerine yük, malzemenin sıkıştırma sırasında akması için öngörülen boşluk alanının yalnızca bir kısmını işgal edebilir. Optimum kaplama, parça geometrisine, fiber içeriğine, kaburgalara, çıkıntılara, duvar kalınlığına, yüzey gereksinimlerine ve kabul edilebilir fiber akış yönüne bağlıdır.
Kalıp yükleme ve pres kapatma
Hazırlanan harç ısıtılmış alt kalıba yerleştirilir. Üretim hacmine bağlı olarak yükleme manuel yapılabileceği gibi robotlar ve otomatik taşıma sistemleriyle de yapılabilir.
Pres daha sonra tek bir hızda açıktan kapalıya doğru hareket etmek yerine kontrollü bir kapanma profilini takip eder. Pratik bir SMC dizisi genellikle şunları içerir:
- üretken olmayan zamanı azaltmak için hızlı yaklaşım;
- SMC yüküyle kontrollü temas;
- malzeme akışını kontrol etmek için kalıplamanın yavaş kapatılması;
- boşluk nihai kalınlığa yaklaştıkça basınç oluşumu;
- termoset reçine sertleşirken basınç tutma; ve
- kontrollü basınç tahliyesi ve ardından kalıp açılması.
Bu çok aşamalı hareket profili özellikle büyük otomotiv bileşenleri için önemlidir çünkü kontrolsüz kapanma, fiberleri aşırı derecede hareket ettirebilir, havayı hapsedebilir, parlama oluşturabilir veya eşit olmayan dolum oluşturabilir.
Otomotiv uygulamaları
SMC, geniş alanlı kalıplama, korozyon direnci, elektrik yalıtımı, boyutsal stabilite veya hafif tasarımın değerli olduğu binek ve ticari araç bileşenleri için uygundur. Tipik uygulamalar arasında dış gövde panelleri, gövde altı korumalar, ön uç yapılar, akü kapakları ve muhafazaları, yapısal paneller, elektrik muhafazaları, iç destekler ve ticari araç gövde bileşenleri yer alabilir.
2. Otomotiv SMC Malzemeleri ve Kalıplamaya Etkileri
SMC tek bir standart malzeme değildir. Otomotiv sınıfları, reçine kimyası, cam elyaf takviyesi, mineral dolgu maddesi, büzülme kontrol katkı maddeleri, sertleştirme sistemi, pigmentasyon ve diğer işleme katkı maddeleri açısından önemli ölçüde farklılık gösterebilir.
Geleneksel bir formülasyon, doğranmış cam elyafı ile takviye edilmiş doymamış polyester bazlı bir termoset matrisi kullanabilir. Kimyasal direnç, sıcaklık performansı, alev davranışı, elektriksel özellikler veya uygulamaya özel diğer gereksinimler daha önemli hale geldiğinde diğer reçine sistemleri seçilebilir.
| Malzeme Değişkeni | Ana Fonksiyon | Sıkıştırmalı Kalıplamaya Etkisi |
| Reçine sistemi | Termoset matrisi oluşturur | Viskoziteyi, kürlenme sıcaklığını, kürleşme oranını ve nihai performansı etkiler |
| Cam elyaf içeriği | Takviye sağlar | Daha yüksek takviye, akış direncini ve gerekli kalıplama kuvvetini artırabilir |
| Elyaf uzunluğu | Mekanik davranışı etkiler | Akış yönünü, gücünü ve doldurma davranışını etkiler |
| Mineral dolgu maddeleri | Maliyeti, büzülmeyi ve boyutsal davranışı değiştirin | Etki yoğunluğu, viskozite, yüzey kalitesi ve kalıp doldurma |
| Düşük profilli katkı maddeleri | Kalıplama büzülmesini kontrol edin | Yüzey kalitesini ve boyutsal kararlılığı artırabilir |
| Maddi olgunluk | Uygun tabaka tutarlılığını oluşturur | Kullanımı, viskoziteyi ve akışın tekrarlanabilirliğini doğrudan etkiler |
| Şarj sıcaklığı | Başlangıç işleme koşulunu belirler | Başlangıç viskozitesini ve doldurma davranışını etkileyebilir |
Bu nedenle bir hidrolik pres, yalnızca genel bir SMC spesifikasyonuna göre yapılandırılmamalıdır. Seçilen otomotiv malzeme kalitesi, kalıp geometrisi ve üretim gereklilikleri ile birlikte değerlendirilmelidir.
3. Sıkıştırma Kalıplama Parametreleri ve Çevrim Süresi Optimizasyonu
Kalıplama aşaması, pres performansının otomotiv SMC üretimi üzerinde en büyük etkiye sahip olduğu yerdir. Sıcaklık, basınç, konum, hız ve zaman, döngüden döngüye yeterince tekrarlanabilir kalmalıdır.
Kalıp sıcaklığı
Birçok geleneksel SMC sistemi, yaklaşık olarak ısıtılmış kalıpları kullanır. 140–160°C aralık. Bu, evrensel bir spesifikasyondan ziyade bir mühendislik başlangıç bölgesi olarak ele alınmalıdır. Gerçek ayar noktası reçine kimyasına, başlatıcı sistemine, parça kalınlığına, akış mesafesine ve gerekli yüzey kalitesine bağlıdır.
Sıcaklık bütünlüğü, ortalama kalıp sıcaklığı kadar önemli olabilir. Daha sıcak bir alan, malzeme başka bir yere akarken erken kürlenmeye başlayabilir; daha soğuk bir alan ise daha uzun kürlenme süresi gerektirebilir veya eksik kürlenmeye neden olabilir.
Kalıplama basıncı ve pres tonajı
Kalıplama basıncı da önemli ölçüde değişir. Pek çok geleneksel SMC bileşeni, süreç geliştirmeye yaklaşık olarak en kısa sürede başlayabilir. 3,5–10 MPa zor dolum, yüksek oranda güçlendirilmiş malzemeler veya karmaşık yapısal parçalar, buna yaklaşan veya aşan daha yüksek değerler gerektirebilirken 10–15 MPa .
Bu nedenle gerekli hidrolik pres tonajı öncelikle öngörülen kalıplama alanı ve gerekli boşluk basıncından hesaplanmalıdır:
Daha sonra malzeme varyasyonu, eşit olmayan yükleme, flaş hassasiyeti, proses geliştirme ve gelecekteki üretim gereksinimleri için bir mühendislik marjı dikkate alınmalıdır. Yalnızca bitmiş parça ağırlığından bir SMC baskı makinesinin seçilmesi, ciddi boyutta küçük boyutlara yol açabilir.
Sertleşme ve basınç tutma süresi
Yaklaşık olarak bir basınç tutma veya kürlenme süresi 60–180 saniye Daha kalın bileşenler ve belirli formülasyonlar daha uzun döngüler gerektirebilse de, birçok otomotiv tipi SMC uygulaması için yararlı bir ön referans olabilir.
Sadece kalıp sıcaklığını yükselterek çevrim süresini kısaltmaya çalışmak risklidir. Eğer yüzey, şarj tamamen akmadan önce sertleşmeye başlarsa, kısa atımlar, kaynak çizgileri, zayıf dolgu dolgusu veya yüzey kusurları ortaya çıkabilir.
Döngü süresi iyileştirmelerinin normalde nereden geldiği
- gereksiz baskı yaklaşımını ve geri dönüş süresini azaltmak;
- konum kontrolü ile basınç kontrolü arasındaki geçişin optimize edilmesi;
- kalıp ısıtma homojenliğinin iyileştirilmesi;
- şarj ağırlığının ve yerleşiminin dengelenmesi;
- otomatik kesme, yükleme ve boşaltma kullanma;
- malzemeye özel kürleme penceresinin optimize edilmesi;
- paralel düzeltme veya aşağı akış işlemlerinin kullanılması; ve
- Süreç varyasyonunu tanımlamak için döngü eğrilerinin kaydedilmesi.
Modern servo kontrollü hidrolik presler, birden fazla hız ve basınç aşamasının gerekli olduğu durumlarda özellikle kullanışlıdır. Kapalı döngü kontrolü, makine tarifinin yaklaşma hızını, temas konumunu, kalıplama hızını, basınç rampasını, tutma basıncını, serbest bırakma ve geri dönüş hareketlerini bağımsız olarak tanımlamasına olanak tanır.
4. Otomotiv SMC Parçaları için Kalıp ve Pres Tasarımı
Yüksek hacimli otomotiv kalıplama, kalıbın ve presin birlikte tasarlanmasını gerektirir. Yeterli tonaja sahip olmak, otomatik olarak bir presin belirli bir SMC kalıbını çalıştırabileceği anlamına gelmez.
Önemli pres-kalıp eşleştirme parametreleri şunları içerir:
- öngörülen kalıplama alanı gerekli kuvveti hesaplamak için;
- kalıp boyutları merdane boyutunu belirlemek için;
- kapalı kalıp yüksekliği makine gün ışığı seçimi için;
- gerekli açılma mesafesi strok hesaplaması için;
- parça çıkarma gereksinimleri gün ışığı ve otomasyon temizliği için;
- kalıp ağırlığı merdane ve yapısal tasarım için;
- ısıtma bölgeleri sıcaklık bütünlüğü için; ve
- merdane paralelliği ve sertliği tutarlı boşluk kalınlığı için.
Kalıbın kendisi için havalandırma, malzeme akışı sırasında sıkışan gazların ve havanın kaçmasına izin vermelidir. Parlama alanları ve taşma alanları, sonradan akla gelen bir düşünce olarak ele alınmak yerine, malzeme davranışına göre tasarlanmalıdır. Yetersiz havalandırma gözenekliliğe, yanıklara ve eksik doluma neden olabilir; uygun olmayan taşma tasarımı ise malzeme israfını artırabilir.
Büyük otomotiv kalıpları da kararlı termal dağıtım sağlamalıdır. Isıtma kanalı veya elektrikli ısıtıcı düzenleri, geniş kalıp yüzeyleri boyunca sıcak ve soğuk bölgeleri en aza indirmelidir. Ek parçalar, ejektörler ve yerel özellikler, malzeme akışına müdahale etmeyecek veya kontrolsüz elyaf yönelimi oluşturmayacak şekilde tasarlanmalıdır.
5. Kalite Kontrol, Kusurlar ve Otomotiv Kalifikasyonu
Bir otomotiv SMC üretim hattının üç düzeyde kalite kontrolüne ihtiyacı vardır: gelen malzeme kontrolü, kalıplama prosesi izleme ve bitmiş parça doğrulama.
Proses izleme
Üretim kayıtları, yükleme ağırlığını, malzeme partisini, kalıp sıcaklığını, kapanma konumunu, kalıplama hızını, tepe basıncını, tutma basıncını, sertleşme süresini ve toplam çevrim süresini içerebilir. Bu değişkenlerin izlenmesi, üreticilerin istikrarlı bir süreç penceresi oluşturmasına ve operatör varsayımları yerine gerçek makine verilerini kullanarak kusurları araştırmasına yardımcı olur.
Tipik bitmiş parça muayenesi
Bileşene ve müşteri spesifikasyonuna bağlı olarak muayene, görsel yüzey kontrollerini, boyut ölçümünü, CMM muayenesini, yoğunluk testini, çekme veya bükülme testini, darbe testini, su emme değerlendirmesini, DSC gibi termal analizleri ve güvenlik açısından kritik yapılar için seçilen tahribatsız muayene yöntemlerini içerebilir.
| Ortak Kusur | Olası Nedenler | Tipik Düzeltme Yönü |
| Gözeneklilik / boşluklar | Sıkışmış hava, zayıf havalandırma, uygun olmayan kapatma profili | Şarj yerleşimini, havalandırmayı ve kalıp kapatma hızını gözden geçirin |
| Kısa atış | Yetersiz şarj, zayıf akış, erken kürlenme veya yetersiz basınç | Şarj ağırlığını, sıcaklığı, akış mesafesini ve basıncını kontrol edin |
| Aşırı flaş | Aşırı şarj, aşırı basınç veya takımlama durumu | Şarj kütlesini, basınç profilini ve kalıp durumunu inceleyin |
| Çarpıklık | Düzensiz sertleşme, termal dengesizlik veya lif yönelimi | Sıcaklık dağılımını, şarj düzenini ve soğutma desteğini inceleyin |
| Yüzey dalgalılığı | Malzeme akışı, büzülme veya sıcaklık değişimi | Malzeme durumunu, takım sıcaklığını ve akış profilini optimize edin |
| Delaminasyon | Malzeme durumu, sıkışmış hava veya yetersiz konsolidasyon | Malzeme taşıma, yükleme düzeni ve kalıplama basıncını gözden geçirin |
Otomotiv kalite belgeleri
OEM ve Tier-1 programları için parça onayı, basit bir boyutsal incelemenin ötesine geçer. Müşteri ve tedarik zinciri düzeyine bağlı olarak üreticilerin IATF 16949 tabanlı bir kalite yönetim sistemi dahilinde çalışması ve APQP, PPAP, PFMEA, Kontrol Planları, MSA, SPC, izlenebilirlik ve süreç yeterliliği çalışmaları gibi gereksinimleri desteklemesi gerekebilir.
Tam yeterlilik paketi, OEM'e ve müşteriye özel gereksinimlere göre değişir. Ford, General Motors, Stellantis, BMW, Volkswagen ve diğer otomotiv üreticileri kendi ek gereksinimlerini karşılayabilir; bu nedenle üretim ve denetim planı, tek bir evrensel onay kontrol listesi varsaymak yerine geçerli müşteri spesifikasyonlarına göre oluşturulmalıdır.
Otomotiv Üretiminde SMC'nin Avantajları ve Sınırlamaları
SMC, otomotiv bileşenleri için çeşitli avantajlar sunmaktadır. Büyük ve geometrik açıdan karmaşık parçalar genellikle tek bir aletle sıkıştırılarak kalıplanabilir; bu da nervürlerin, çıkıntıların, montaj özelliklerinin ve diğer işlevlerin tek bir bileşene entegre edilmesine olanak tanır. Malzeme ayrıca korozyon direnci, elektrik yalıtımı ve olumlu bir sertlik-ağırlık ilişkisi sağlar.
Ancak SMC otomatik olarak her parça için en düşük maliyetli çözüm değildir. Yüksek kapasiteli presler ve büyük ısıtmalı kalıplar, önemli bir başlangıç yatırımı gerektirir. Malzeme akışı ve elyaf yönelimi dikkatli bir şekilde yönetilmelidir, görünüm sınıfı yüzeyler daha sıkı süreç kontrolü gerektirir ve termoset kompozitin geri dönüşümü, geleneksel termoplastiklerin yeniden eritilmesinden daha karmaşık olmaya devam etmektedir.
En güçlü iş durumu normalde bileşen entegrasyonu, korozyon direnci, hafiflik, tasarım özgürlüğü ve yüksek hacimli tekrarlanabilirlik, takım ve ekipman yatırımını haklı çıkardığında ortaya çıkar.
Otomotiv SMC Üretim Hattı mı Planlıyorsunuz?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd., SMC ve diğer kompozit sıkıştırmalı kalıplama uygulamaları için hidrolik ve servo kontrollü pres çözümleri geliştirmektedir.
Yeni bir otomotiv SMC projesi için aşağıdakileri sağlayın: parça çizimi, öngörülen kalıplama alanı, SMC malzeme kalitesi, kalıp boyutları, kalıp ağırlığı, hedef çevrim süresi, yıllık üretim hacmi, gerekli ısıtma yöntemi ve otomasyon gereksinimleri .
Bu girdiler uygun pres tonajını, merdane boyutlarını, gün ışığını, stroku, kalıp ısıtma konfigürasyonunu, basınç ve pozisyon kontrolünü, yükleme/boşaltma otomasyonunu ve genel üretim hattı konfigürasyonunu değerlendirmek için kullanılabilir.
SMC baskı makineniz veya otomatik kompozit kalıplama hattı gereksinimlerinizi görüşmek için Wuxi PengdaHZ ile iletişime geçin.
Sıkça Sorulan Sorular
Otomotiv SMC'sinde normalde hangi malzemeler kullanılır?
Otomotiv SMC'si genellikle ısıyla sertleşen reçine sistemi, doğranmış cam elyaf takviyesi, mineral dolgu maddeleri, büzülme kontrol katkı maddeleri, kürleme maddeleri ve işleme katkı maddelerinden oluşur. Kesin formülasyon yapısal, yüzeysel, termal, elektriksel ve kimyasal direnç gereksinimlerine bağlıdır.
Otomotiv SMC sıkıştırmalı kalıplama için hangi sıcaklık ve basınç kullanılır?
Birçok geleneksel SMC malzemesi 140-160°C civarındaki kalıp sıcaklıklarını kullanır. Ön kalıplama basınçları genellikle kabaca 3,5-10 MPa aralığına düşebilirken, zor yapısal parçalar daha yüksek basınç gerektirebilir. Nihai parametreler her zaman seçilen malzeme tedarikçisinin tavsiyelerine dayanmalı ve kalıp denemeleriyle doğrulanmalıdır.
Bir SMC otomotiv parçası için gereken hidrolik pres tonajını nasıl hesaplarsınız?
Bir ön hesaplama, öngörülen kalıplama alanını gerekli boşluk basıncıyla çarpar. Daha sonra kalıp tasarımı, malzeme çeşitliliği, boşluk yükleme ve üretim gereksinimlerine göre uygun bir mühendislik marjı eklenir.
Hangi baskı parametreleri SMC kalitesi üzerinde en büyük etkiye sahiptir?
Önemli değişkenler arasında kalıp kapanma hızı, konumdan basınca geçiş, kalıplama basıncı, basınç stabilitesi, sertleşme süresi, kalıp sıcaklığı eşitliği, plaka paralelliği ve kalıplama döngüleri arasındaki tekrarlanabilirlik yer alır.
Üreticiler SMC otomotiv parça çevrim süresini nasıl azaltabilir?
Üretken olmayan pres hareketlerini kısaltarak, malzemeye özel kürleme penceresini optimize ederek, kalıp ısıtmasını iyileştirerek, şarj hazırlama ve işlemeyi otomatikleştirerek, şarj yerleştirmeyi stabilize ederek ve kesme veya ikincil işlemleri pratik olduğu yerde kalıplama istasyonu dışına taşıyarak çevrim süresi azaltılabilir.
En yaygın SMC kalıplama kusurları nelerdir?
Yaygın sorunlar arasında gözeneklilik, kısa çekimler, aşırı flaş, yüzey dalgalanması, çarpıklık ve katmanlara ayrılma yer alır. Teşhis, malzeme durumunu, şarj tasarımını, kalıp sıcaklığını, havalandırmayı, pres kapanma hızını, basınç geçmişini ve sertleşme koşullarını birlikte dikkate almalıdır.
Otomotiv SMC bileşenleri için hangi kalite gereklilikleri geçerlidir?
Gereksinimler OEM'e, Tier-1 müşterisine ve bileşene bağlıdır. Otomotiv programları, APQP, PPAP, PFMEA, Kontrol Planları, MSA, SPC, izlenebilirlik, yetenek çalışmaları ve müşteriye özel ürün testleri ile birlikte IATF 16949 kalite sistemlerini içerebilir.
SMC üretim hurdası geri dönüştürülebilir mi?
SMC termoset bir kompozit olduğundan kürlenmiş hurda, termoplastik gibi kolayca eritilip yeniden kalıplanamaz. Malzeme ve bölgesel atık altyapısına bağlı olarak seçenekler arasında mekanik boyut küçültme ve dolgu maddesi olarak yeniden kullanım, çimento endüstrisi geri kazanımı, özel kompozit geri dönüşüm süreçleri veya diğer onaylanmış atık yönetimi yolları yer alabilir. Üreticiler rotayı yerel düzenlemelere ve müşterinin sürdürülebilirlik gereksinimlerine göre değerlendirmelidir.


